< img src="https://mc.yandex.ru/watch/108372850" style="position:absolute; left:-9999px;" alt="" />
Новости

Какие параметры необходимо проверить перед запуском Станок для прокатки плоской проволоки из сплавов?

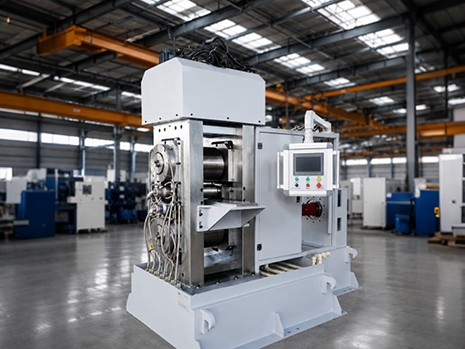
        Станок для прокатки плоской проволоки из сплавов в основном используется для прокатки круглых сплавных проводов в плоскую линию с выровненным сечением, широко используется в медном сплаве, алюминиевом сплаве, никелевом сплаве и других плоских проводах, пружинной плоской проволоке, проводящей плоской проволоке. Проверка параметров перед загрузкой является ключевым звеном в обеспечении стабильности размеров сечения готовой продукции, предотвращении разрыва проволоки, защите валков и продлении срока службы оборудования. Ниже приведены основные параметры и элементы, которые необходимо проверить перед загрузкой.

1, Проверка параметров, связанных с валками

        1. Валовой шов : Проверьте зазор между валками вверх и вниз, установите значение шва валка в соответствии с толщиной целевой плоской линии, убедитесь, что зазор равномерный слева и справа, избегайте толстой стороны готового изделия; Проверьте, насколько точным является критерий нуля швов валков.

        2. Состояние поверхности валка: поверхность валка без царапин, трещин, прижимных ям, прикрепления; Убедитесь, что шероховатость поверхности ролика соответствует требованиям прокатного сплава, чтобы предотвратить царапины на плоской поверхности.

        3. Параллельность валков: Разрыв между концами верхнего и нижнего валков остается одинаковым, без отклонения, избегая отклонения плоской линии, боковых заусенцев, дефектов трапеции сечения.

        4. Параметры блокировки валков : давление крепления подшипника валка, предварительное натяжение замкового болта, чтобы предотвратить ослабление сиденья валка во время прокатки, дрейф шва валка.

2, сила прокатки и параметры системы давления

        1.Предельная величина давления прокатки: давление прокатки устанавливается в соответствии с материалом сплава, диаметром входящей линии, однократным давлением, твердый сплав не может быть установлен под избыточным давлением за один раз, чтобы избежать растрескивания проволоки или перегрузки прокатного стана.

        2. Давление в гидравлической / пневматической системе: Проверьте давление подачи газа в насос, гидравлическую стабильность масла и убедитесь, что нет утечки давления, утечки газа; Колебания давления могут привести к резким колебаниям толщины плоской линии.

        3. Порог защиты от перегрузки: Подтвердите, что защитное давление перегрузки оборудования, параметры защиты крутящего момента в норме, при столкновении с жесткими точками, зажимами можно автоматически останавливаться, защищать валки и трансмиссионную систему.

3, Скорость и параметры передачи

        1. Скорость линии прокатки основного стана: начальная скорость прокатки устанавливается в соответствии с пластичностью сплава, никелевый сплав с плохой пластичностью, высокопрочный медный сплав начинается с низкой скорости.

        2. Соответствие скорости переднего и заднего буксиров: тяга на входе и выходе, тяга на выходе и синхронизация скорости на линии основного валка; Несоответствие скоростей может привести к тому, что нити будут вытянуты, линии реактора, сломаны нити.

        3. Параметры натяжения: натяжение линии размыкания, напряжение линии закрытия предустановлено, натяжение слишком велико, чтобы легко разорвать плоскую линию сплава; Слишком небольшое натяжение может привести к дрожанию проволоки, отклонению, укладке материала.

4, параметры размера материала и готовой продукции

        1. Диаметр круглой линии подачи: Проверьте фактический диаметр проволоки из исходного сплава и сравните технологическую карту, превышение подачи может привести к превышению давления.

        2. Спецификация сечения целевой плоской линии: подтверждение толщины, ширины, отношения толщины готовой плоской линии, проверка технологических чертежей; Предусматривается количество отскока, после прокатки сплава существует эластичный отскок.

        3. Подтверждение материала материала: Подтверждение номера сплава, различные сплавы (фосфор - бронза, алюминий - магниевый сплав, никель - медный сплав) отскакивают, сопротивление деформации сильно различается, технологические параметры не могут быть смешаны.

5, Параметры смазочной системы охлаждения

        1. Давление и расход прокатной жидкости: Проверьте давление насоса прокатной охлаждающей жидкости, расход впрыска, убедитесь, что валки и провода полностью охлаждают смазку, уменьшают трение, уменьшают износ валков и окисление поверхности проволоки.

        2. Температура прокатной жидкости: температура охлаждающей жидкости регулируется в технологическом диапазоне; Температура слишком высока, смазочные свойства снижаются, легко приклеиваются к роликам.

        3. Концентрация прокатного раствора: концентрация эмульсии / специального прокатного масла, адаптированного к сплавному материалу, для предотвращения почернения поверхности проволоки и остаточного загрязнения нефтью.

6, направляющие и позиционирующие параметры рабочей сборки

        1. Размер направляющего штампа на входе: апертура направляющего штампа соответствует входной проволоке, средняя, чтобы предотвратить смещение катка.

        2. Экспортное положение направляющей охраны: Горизонтальная высота экспортного направляющего устройства, левое и правое положение, чтобы обеспечить плавную подачу плоской линии, чтобы предотвратить деформацию, искажение.

7, Электрические, безопасные и вспомогательные параметры

        1. Значение холостой нагрузки электрического тока: пробная работа без нагрузки, проверка холостого тока главного двигателя, чтобы определить, есть ли защемление передачи.

        2. Параметры терморегулирования (необязательно, модель с нагретыми валками) : температура подогрева валков, для режима горячей прокатки труднодеформируемых сплавов.

        3. Параметры ограничения безопасности: Резкая остановка, ограничение хода, полная остановка, датчик обнаружения обрыва, подтверждающий, что сигнал в норме.

Похожие новости
X
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept