< img src="https://mc.yandex.ru/watch/108372850" style="position:absolute; left:-9999px;" alt="" />
Новости

Станок для прокатки полос: как подобрать подходящую степень обжатия за проход

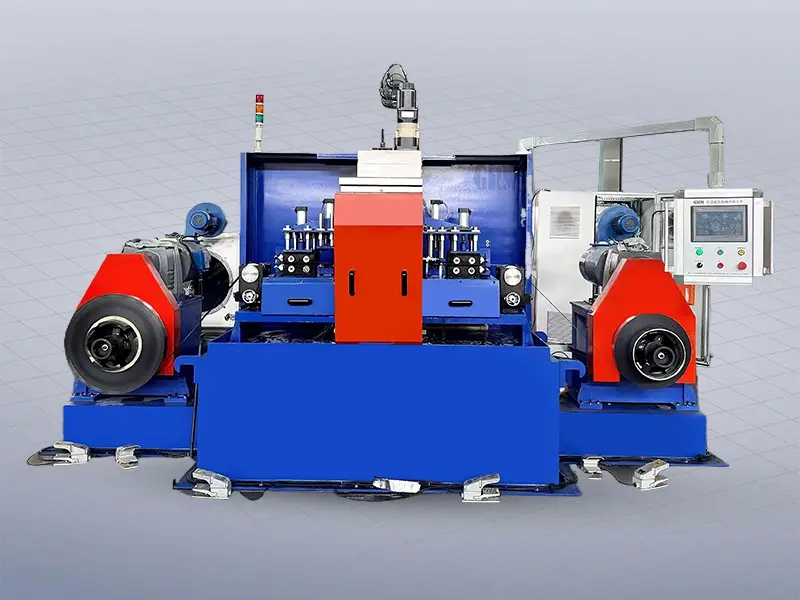
       Станок для прокатки полос используется для производства медной полосы, сварочной ленты для фотовольтаики, алюминиевой и нержавеющей полосы. Одним из ключевых параметров, определяющих стабильность прокатки, качество готовой продукции и срок службы оборудования, является степень обжатия за проход. Неправильно выбранная степень обжатия приводит к обрыву полосы, образованию трещин по краям, сильной наклепу, вибрации стана и нестабильности толщины. Правильный расчет режима обжатия позволяет добиться стабильной работы Станка для прокатки полос, снизить процент брака и повысить производительность линии.Что такое степень обжатия за проход для Станка для прокатки полосСтепень обжатия за проход — это относительное изменение толщины заготовки после одного прокатного прохода в Станке для прокатки полос.

Расчет выполняется по формуле:

      ε = (h₀ − h₁) / h₀ × 100%

Где:

      h₀ – толщина полосы перед проходом;

      h₁ – толщина полосы после прохода.

      Этот показатель напрямую связан с пластичностью металла, прочностью прокатной клети, мощностью привода, параметрами валков и заданной скоростью прокатки на Станке для прокатки полос.Основные факторы, влияющие на выбор степени обжатия за проход Станка для прокатки полос

Материал обрабатываемой полосы и его пластичность

      Медь и алюминий обладают высокой пластичностью, поэтому для Станка для прокатки полос на их основе допускается большая степень обжатия за проход. Нержавеющая сталь имеет низкую пластичность и быстро наклепывается, поэтому обжатие нужно снижать, чтобы избежать разрыва полосы. При производстве фотосварочной ленты из меди необходимо учитывать требования к поверхности, поэтому чрезмерное обжатие за один проход не рекомендуется.

Конструкция и жесткость Станка для прокатки полос

      Двухвалковый Станок для прокатки полос имеет ограниченную жесткость клети, поэтому максимальная степень обжатия за проход ниже. Четырехвалковые и шестивалковые модели имеют повышенную жесткость, выдерживают большие прокатные усилия и позволяют увеличить обжатие без потери точности толщины готовой полосы. Если жесткость стана недостаточна, слишком большое обжатие вызывает прогиб валков, волнистость полосы и неравномерную толщину.

Состояние исходной заготовки

       Если исходная полоса имеет неоднородную твердость, заусенцы по краям, трещины или перепады толщины, степень обжатия за проход для Станка для прокатки полос необходимо уменьшить. Некачественная заготовка при высоком обжатии почти всегда приводит к обрыву в процессе прокатки.

Скорость прокатки и система смазки и охлаждения

       При высокой скорости работы Станка для прокатки полос возрастает температура контакта валка и заготовки. Качественная смазка снижает трение, уменьшает усилие прокатки и позволяет использовать более высокое обжатие. При недостаточном охлаждении и плохой смазке трение увеличивается, растет нагрузка на привод и подшипники, поэтому обжатие следует снизить.

Требования к качеству готовой полосы

       Если заказчик требует идеальную ровную поверхность, минимальные перепады толщины и отсутствие внутренних напряжений, не стоит завышать обжатие за проход. Большое одномоментное обжатие формирует значительные остаточные напряжения, из-за которых полоса изгибается после прокатки.

       Рекомендуемые диапазоны степени обжатия за проход для Станка для прокатки полос

       Медная полоса, сварочная лента для солнечных панелей: 15%–35% за проход

       Алюминиевая полоса: 20%–40% за проход

       Нержавеющая стальная полоса: 8%–20% за проход

       Важно: указанные значения являются ориентировочными. Итоговый режим подбирается опытным путем на конкретном Станке для прокатки полос с учетом толщины, ширины полосы и состояния валков.

       Пошаговый порядок подбора режима обжатия для Станка для прокатки полос

       Определить материал, исходную толщину и конечную толщину полосы, рассчитать общее суммарное обжатие.

       Разделить общее обжатие на несколько проходов, распределяя нагрузку: первые проходы могут быть с большим обжатием, финишные проходы делают с малым обжатием для стабилизации формы и точности размеров.

       Начать испытания с пониженной степени обжатия, постепенно увеличивать, контролируя состояние полосы: отсутствие трещин, стабильность натяжения, отсутствие вибрации Станка для прокатки полос.

       При появлении обрыва полосы, трещин по кромкам, сильной вибрации или нестабильного натяжения уменьшить обжатие за проход.

       После подбора рабочего режима зафиксировать параметры для повторяющихся заказов, чтобы обеспечить стабильность качества.

Частые ошибки при выборе обжатия на Станке для прокатки полос

       Стремление сократить количество проходов за счет максимального обжатия: приводит к частым обрывам полосы и износу валков.

Использование одинакового режима обжатия для разных материалов: медь и нержавеющая сталь требуют кардинально разных режимов.

Игнорирование наклепа металла: после каждого прохода металл упрочняется, поэтому последующие обжатия нужно постепенно снижать.

Финишный проход с большим обжатием: вызывает высокие остаточные напряжения и деформацию полосы после намотки.

       ЗаключениеПравильный подбор степени обжатия за проход — это основа стабильной работы Станка для прокатки полос. При расчете нужно учитывать пластичность материала, жесткость прокатной клети, качество исходной заготовки, систему охлаждения и требования к готовой продукции. Оптимальный режим обжатия позволяет снизить количество брака, увеличить ресурс валков и подшипников, а также повысить рентабельность производства полосы.

Похожие новости
X
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept