< img src="https://mc.yandex.ru/watch/108372850" style="position:absolute; left:-9999px;" alt="" />
Новости

Четырехвалковый прокатный стан: каково назначение положительного и отрицательного изгиба валков соответственно?

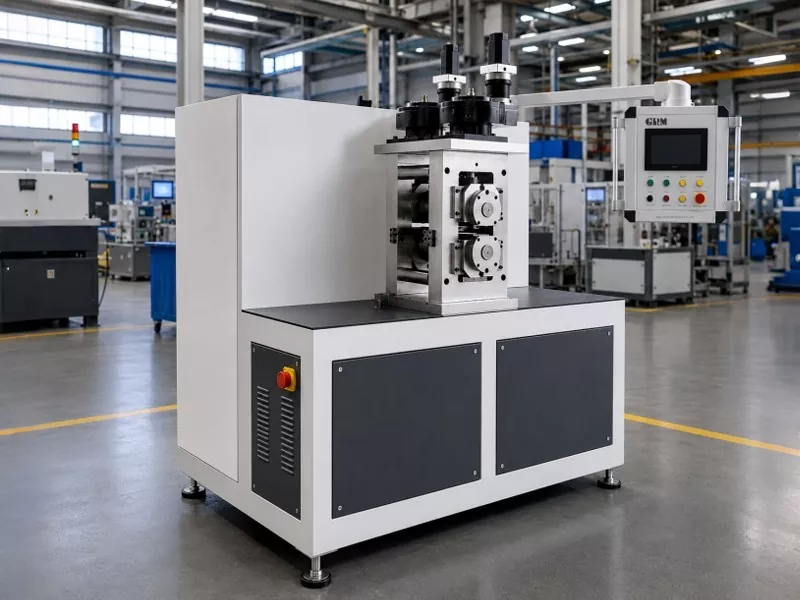
       Система изгиба рабочих валков четырехвалкового прокатного стан является одним из ключевых средств контроля плоскостности полосы. В процессе прокатки сила прокатки вызывает упругий прогиб рабочих валков, из-за чего зазор между валками неравномерен по ширине полосы, что приводит к дефектам плоскостности — средней и кромочной волнистости. Гидроцилиндры изгиба воздействуют на подшипниковые узлы рабочих валков силами разного направления, активно изменяя форму прогиба валков и корректируя профиль зазора, тем самым регулируя плоскостность полосы. В зависимости от направления приложения силы различают положительный и отрицательный изгиб валков.

       При положительном изгибе к концам рабочего валка прикладывают встречные внешние усилия, создавая предварительный прогиб с выпуклостью в средней части валка.

       Во время прокатки сила прокатки изгибает рабочий валок вниз, расширяя зазор в центре, что вызывает среднюю волнистость полосы. Положительный изгиб компенсирует этот прогиб, уменьшает зазор в средней части валка и подавляет среднюю волнистость. Также он улучшает плоскостность при прокатке широких тонких полос, когда деформация в средней части валка чрезмерна.

       Сферы применения: большая толщина исходной заготовки, высокая сила прокатки, склонность к образованию средней волнистости. Положительный изгиб чаще всего используется как базовый метод регулировки плоскостности при обычной холодной прокатке тонких полос.

       При отрицательном изгибе к рабочему валку прикладывают обратные тяговые усилия, создавая предварительный вогнутый прогиб: зазор между валками сужается в центре и расширяется по краям.

       При малой силе прокатки, выраженном утонении кромок исходной полосы или избыточной выпуклости профиля валка кромки полосы вытягиваются сильнее, появляется двусторонняя кромочная волнистость. Отрицательный изгиб дополнительно прижимает среднюю часть валка, увеличивая зазор по краям для устранения кромочной волнистости. Его часто применяют на дрессировочных станах, при прокатке с малым обжатием, компенсации профиля валков и на высокоскоростных чистовых проходах.

       
Положительный и отрицательный изгиб нельзя безгранично совмещать. Сила изгиба имеет предельные значения: чрезмерная нагрузка увеличивает нагрузку на подшипники рабочих валков, ускоряет их износ и может повредить подшипниковые узлы и уплотнения гидроцилиндров.

       Логика регулировки: базовую плоскостность задают профилем валков, силой прокатки и натяжением. При появлении средней волнистости увеличивают положительный изгиб, при кромочной — включают отрицательный. Односторонняя волнистость устраняется в основном наклоном валков, изгиб валков малоэффективен в этом случае.

       После смены валков или перехода на другой сорт продукции необходимо повторно калибровать нулевую точку изгиба, чтобы смещение базового значения не нарушило точность контроля плоскостности.

       
Недостаточный положительный изгиб: прогиб рабочего валка не компенсируется, средняя волнистость усиливается.

Чрезмерный положительный изгиб: средняя часть валка поднята слишком сильно, что провоцирует кромочную волнистость.

       Недостаточный отрицательный изгиб: зазор по краям слишком мал, кромочную волнистость сложно устранить.

       Чрезмерный отрицательный изгиб: зазор в центре чрезмерно уменьшен, возникает выраженная средняя волнистость.

Похожие новости
X
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept