- Главная
- О Нас
- Оборудования
- Прокатный станок
- Оборудование для волочения проволоки
- Прокатный стан для производства медной плоской проволоки
- Стан для прокатки плоской проволоки
- Станы для редуцирования проволоки
- Станы для прокатки профильной проволоки
- Станы для прокатки проволоки круглого сечения
- Оборудование для пайки фотоэлектрических лент
- Вспомогательное оборудование
- Новости
- Документы
- Оформить заявку
- Контакты

Для чего нужен механизм изгиба валков на реверсивном четырехвалковом стане для прокатки узкой полосы
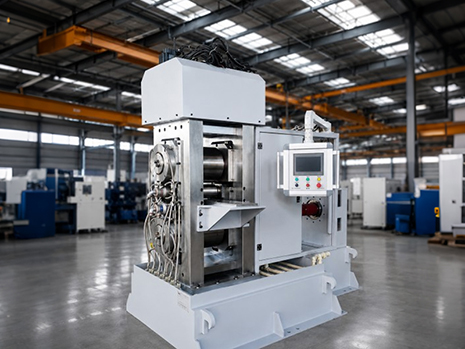
Реверсивные четырехвалковые станы для прокатки узкой полосы применяются для холодной прокатки прецизионных узких полос из меди, алюминия, нержавеющей стали и сплавов, сырье используется для солнечных лент, электромагнитных экранов и токопроводящих элементов. У четырехвалкового стана нет механизма смещения промежуточных валков, поэтому инструменты регулирования формы полосы ограничены. Механизм изгиба валков является основным исполнительным устройством контроля плоскостности. Гидроцилиндры создают положительное или отрицательное усилие на шейки рабочих валков, динамически меняя выпуклость зазора и компенсируя прогиб валков от давления прокатки и тепловую выпуклость от нагрева. При прокатке узкой полосы контактная зона мала, удельное давление высокое, а при реверсировании усилие прокатки колеблется, что часто вызывает волнистость по центру, краям, четвертям ширины и избыточную поперечную выпуклость. Механизм изгиба валков в реальном времени корректирует профиль зазора в процессе прокатки, работает вместе с AGC, зональным охлаждением и системой натяжения, обеспечивает равномерное удлинение полосы по ширине и стабильную плоскостность. В статье рассмотрены задачи, которые решает механизм изгиба валков на Реверсивных четырехвалковых станах для прокатки узкой полосы: компенсация прогиба валков, стабилизация тепловой выпуклости, устранение волнистости, адаптация к разным заготовкам, снижение риска обрыва полосы и сокращение частоты шлифовки валков.
1. Компенсация упругого прогиба валков под действием усилия прокатки
При работе Реверсивных четырехвалковых станов для прокатки узкой полосы большое усилие прокатки вызывает упругий прогиб рабочих валков. Зазор между валками становится выпуклым в центре, обжатие и удлинение полосы в средней части больше, что приводит к центральной волнистости. Механизм положительного изгиба создает обратное усилие на шейки валков, компенсирует прогиб и выравнивает профиль зазора. При прокатке узкой полосы нагрузка сосредоточена на коротком участке бочки, поэтому прогиб выражен сильнее, чем у широкой полосы. Без изгиба валков только шлифованная выпуклость подходит лишь для одного фиксированного усилия; при смене прохода и толщины форма полосы выходит из контроля.
2. Компенсация тепловой выпуклости от накопления тепла при прокатке
При непрерывной прокатке на Реверсивных четырехвалковых станах для прокатки узкой полосы зона контакта валка с полосой нагревается, температура в центре бочки выше, чем по краям, возникает тепловая выпуклость. В начале прокатки, при стабильном режиме и при торможении перед реверсированием тепловая выпуклость меняется, и исходная шлифованная форма валка перестает подходить. Механизм изгиба валков динамически регулирует усилие вместе с зональным охлаждением. При большой тепловой выпуклости используется отрицательный изгиб для снижения обжатия в центре; при недостаточной выпуклости — положительный изгиб. У узкой полосы тепло концентрируется локально, тепловая выпуклость меняется быстро, поэтому изгиб валков является главным быстрым регулятором.
3. Устранение типичных дефектов плоскостности: центральная, краевая и четвертная волнистость
Это основное прямое назначение механизма изгиба валков на Реверсивных четырехвалковых станах для прокатки узкой полосы:
Положительный изгиб: увеличивает выпуклость зазора в центре, ограничивает избыточное удлинение средней части и убирает центральную волнистость;
Отрицательный изгиб: снижает выпуклость зазора, уменьшает обжатие по краям и устраняет краевую волнистость;
В сочетании с зональным охлаждением корректирует четвертную волнистость.
У четырехвалкового стана нет смещения промежуточных валков, поэтому инструментов регулирования меньше, чем у шестивалкового. Механизм изгиба является главным средством контроля плоскостности. Волнистость, возникшая на узкой полосе, не устраняется при резке, лужении и термообработке и приводит к браку всего рулона. Изгиб валков выполняет корректировку в режиме реального времени.
4. Адаптация к разным заготовкам и проходам, расширение технологического диапазона
Реверсивные четырехвалковые станы для прокатки узкой полосы работают по схеме реверсивной прокатки на одном стане. Одна машина обрабатывает полосы из разных материалов, с разной исходной выпуклостью, толщиной и степенью обжатия на каждом проходе. Заготовка может иметь клинообразность и начальную выпуклость, усилие прокатки и сопротивление деформации меняются от прохода к проходу. Благодаря плавной регулировке усилия изгиба валков не требуется частая остановка для смены и шлифовки валков. Стан может работать с медью, алюминием, нержавеющей сталью, толстыми заготовками и сверхтонкой готовой полосой, сокращая простои и повышая универсальность.
5. Выравнивание распределения натяжения по ширине, снижение риска трещин по краям и обрыва полосы
Плохая плоскостность означает неравномерное удлинение и неоднородное распределение натяжения по ширине полосы. На Реверсивных четырехвалковых станах для прокатки узкой полосы натяжение нестабильно при реверсировании, разгоне и торможении. Волнистость вместе с колебаниями натяжения создают концентрацию напряжений по краям, вызывают трещины и внезапный обрыв. Механизм изгиба валков корректирует профиль зазора, выравнивает удлинение и натяжение по ширине, снижает пиковые напряжения на кромках. Он не заменяет направляющие и систему регулирования натяжения, но уменьшает риски от неравномерной нагрузки и повышает стабильность реверсивной прокатки.
6. Снижение нагрузки на шлифовку и увеличение ресурса валков
Без механизма изгиба валков вся регулировка плоскостности достигается только исходной выпуклостью, заданной при шлифовке. При смене сортамента и технологии требуется повторная шлифовка. Наличие изгиба валков на Реверсивных четырехвалковых станах для прокатки узкой полосы позволяет использовать один шлифованный профиль для более широкого диапазона режимов, сокращать смену и шлифовку валков, снижать расход валков, время шлифовки и простои. При этом у изгиба есть предел регулирования, при превышении которого требуется новая форма валка.
Заключение
На Реверсивных четырехвалковых станах для прокатки узкой полосы основная функция механизма изгиба валков — динамическая корректировка выпуклости зазора в процессе прокатки. Он компенсирует прогиб от давления и тепловую выпуклость, устраняет центральную, краевую и четвертную волнистость, выравнивает удлинение и натяжение по ширине. У четырехвалкового стана нет смещения промежуточных валков, поэтому изгиб является главным исполнительным элементом контроля плоскостности и работает вместе с AGC, зональным охлаждением и системой натяжения. Изгиб валков не исправляет перекос валков и клинообразность заготовки, он предназначен для тонкой регулировки упругого зазора. Грамотное использование положительного и отрицательного изгиба — важное условие стабильной плоскостности прецизионной узкой полосы, снижения обрывов и брака, повышения выхода годной продукции.
Предыдущий :
-
Похожие новости
- Как влияет изменение температуры валков на Одноклетьевой многоручьевой обжимной прокатный стан
- Станок для прокатки полос: на что обратить внимание при высокоскоростной прокатке
- Станок для прокатки полос: как подобрать подходящую степень обжатия за проход
- Штампованный прецизионный прокатный стан для металлических проводов — какие проволоки из каких материалов он может обрабатывать?
- Четырехвалковый прокатный стан: каково назначение положительного и отрицательного изгиба валков соответственно?
- Какие проверки необходимо выполнить перед запуском Двадцативалковый прокатный стан